雨水篦子热镀锌工序流程
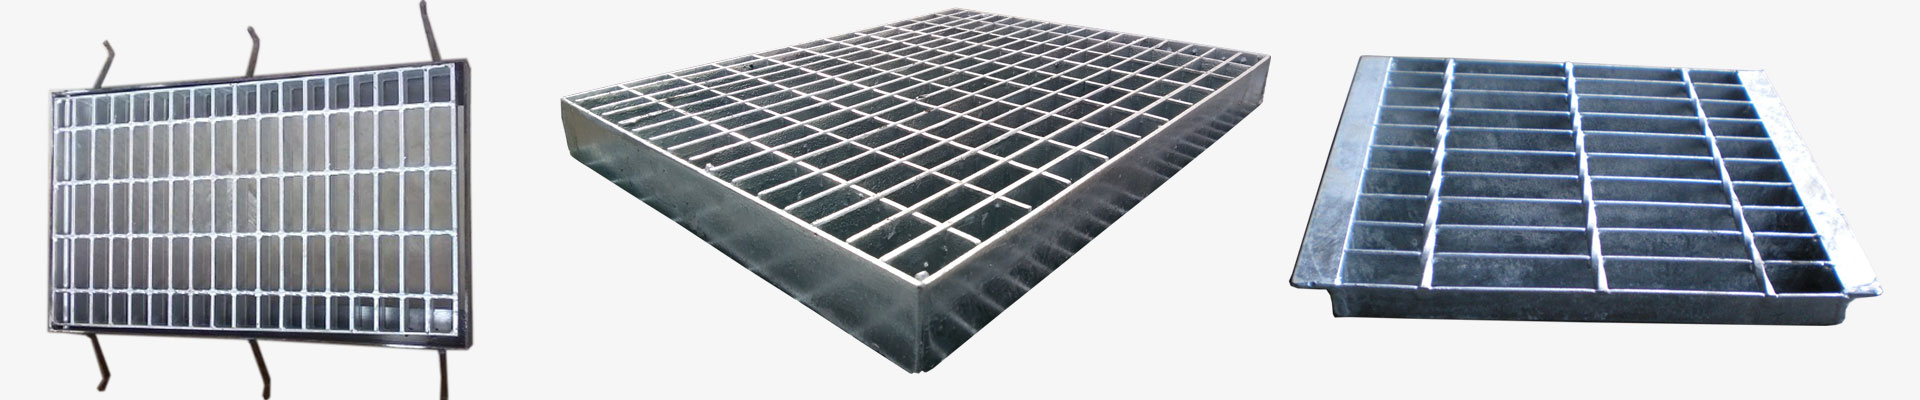
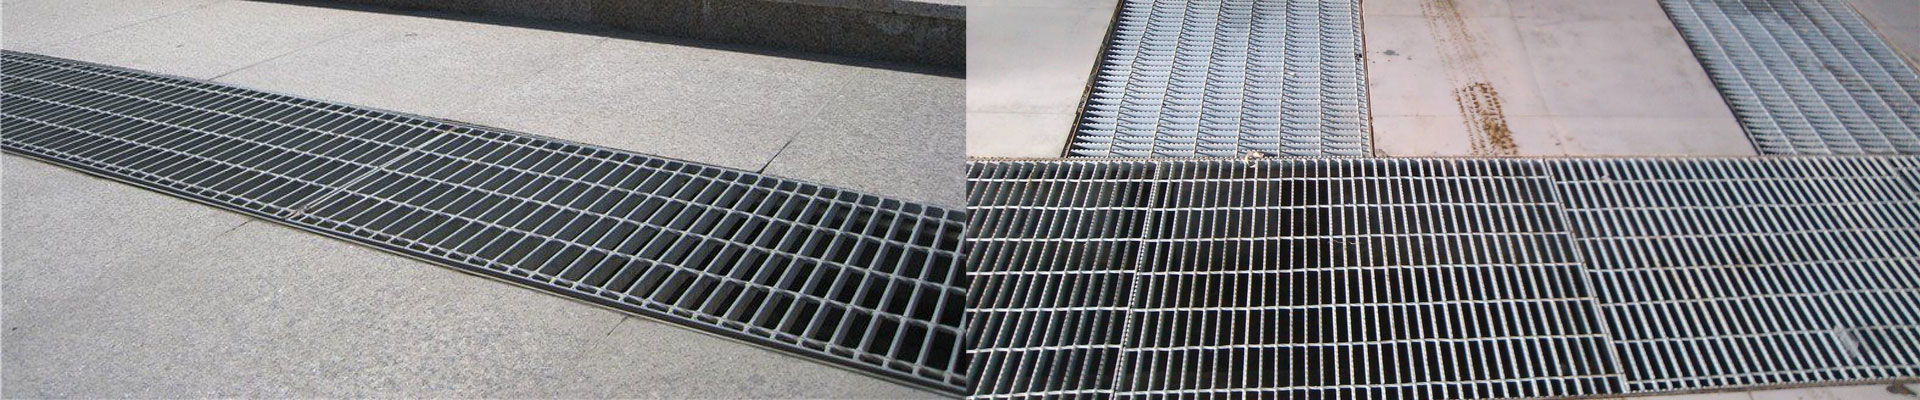
雨水篦子经过热镀锌处理后,外表会非常鲜亮。那么雨水篦子是怎么变成热镀锌雨水篦子的?下面说一下热镀锌雨水篦子制作流程。
1、雨水篦子可采用化学去油或水基金属脱脂清洗剂去油,确保雨水篦子完全被水浸泡。
2、进行酸洗,采用H2SO4 15%,硫脲0.1%,40-60℃或用HCI20%,六次甲基四胺1-3g/L,20-40℃进行酸洗。加入缓蚀剂可防止基体及铁集体吸氢量。
脱脂和酸洗一定要把握好时间,对于表面铁锈太厚的雨水篦子浸泡的时间相对要长一些,如果处理不好会造成雨水篦子镀层附着力不好,镀不上锌或锌层脱落。
3、浸结合剂可使雨水篦子在浸镀前有一定活性,用来增强镀层与基体结合。NH4CI 15%-25%,ZnC12 2.5%-3.5%,55-65℃,5-10min,为减少NH4CI挥发可适当加入甘油。
4、雨水篦子浸镀是可能会由于温度急剧升高而变形,为了防止变形并出去残余水分,防止产生爆锌,造成锌液爆溅,预热一般为120-180℃。
5、控制好锌液温度,浸镀时间和雨水篦子移出锌液速度。温度过低,锌液流动性差,镀锌层厚而且不均匀,容易产生流挂,外观质量差。温度高,镀锌液流动性好,锌液容易脱离雨水篦子,减少流挂及铁皮现象发生,附着力强,镀层薄,外观好,产生效率高。但温度过高,雨水篦子及锌锅铁损严重,产生大量锌渣,影响浸锌层质量,锌耗大,甚至无法施镀。
在同一温度下,浸镀时间长,镀层厚,不同温度要求同样的厚度时,高温浸镀所需时间长。一般厂家为了防止雨水篦子高温变形和减少由于铁损造成锌渣,都采用450-470℃,0.5-1.5min.
6、加入0.01%-0.02%的纯铝,提高在较低温度下锌液的流动性,防止锌层过厚,提高镀层外观,注意铝要小量多次添加。
7、用铭酸盐钝化,Na2Cr2O 80-100g/L,硫酸3-4ml/L,提高雨水篦子表面抗大气腐蚀性,减少或延长白秀出现时间,保持镀层有良好的外观。
8.用冷水冷却,温度不可以太低,防止雨水篦子由于激冷回缩产生雨水篦子开裂。
9、镀锌后要去除雨水篦子表面余锌和锌疙瘩,用砂轮或手工去除。
和雨水篦子热镀锌工序流程相关文章
围绕冷却方式对镀层外观影响梳理判断依据、控制参数与验收口径,供选型、施工与维护参考。...
镀锌水篦子在城市雨水口中的用途
说明镀锌水篦子在城市雨水口中的功能、选型参数与运维要点。...
镀锌水篦子锌层附着力影响因素
说明锌层附着力受前处理合金层与镀后处理影响及检测判定要点。,供选型与维护参考,供选型与维护参考。...
打麻将人的特质: 1、每场必到,从不迟到早退。 说明:时间观念强。 2、不抱怨、不嫌弃环境:小小几平方,抽烟的、有脚气的、都可接受。 说明:在通往成功的过程中,忍受一切恶劣环境因素。 3、三缺一时心急如麻。 说明:有团队精神。 4、一场输个几千元,脸...
首先,什么是销售? 原始交换-交易-以钱易物。所以销售的核心就是用自己所能够调用的资源进行交易,换取金钱或者其他资源。而销售人员挣的,就是交易过程中的佣金或者差价(无论公司给的还是自己捞的)。 从问题的角度,我深化为五个问题: 1、销售分为哪些...
tags标签:
扫描二维码 关注我们